Guia de Resinas Termoplásticas na Injeção Plástica: ABS, PA66, Policarbonato, POM e PP
Dominar o comportamento das principais resinas termoplásticas para injeção plástica — da taxa de contração linear à desumidificação — assegura estabilidade dimensional e desempenho mecânico.
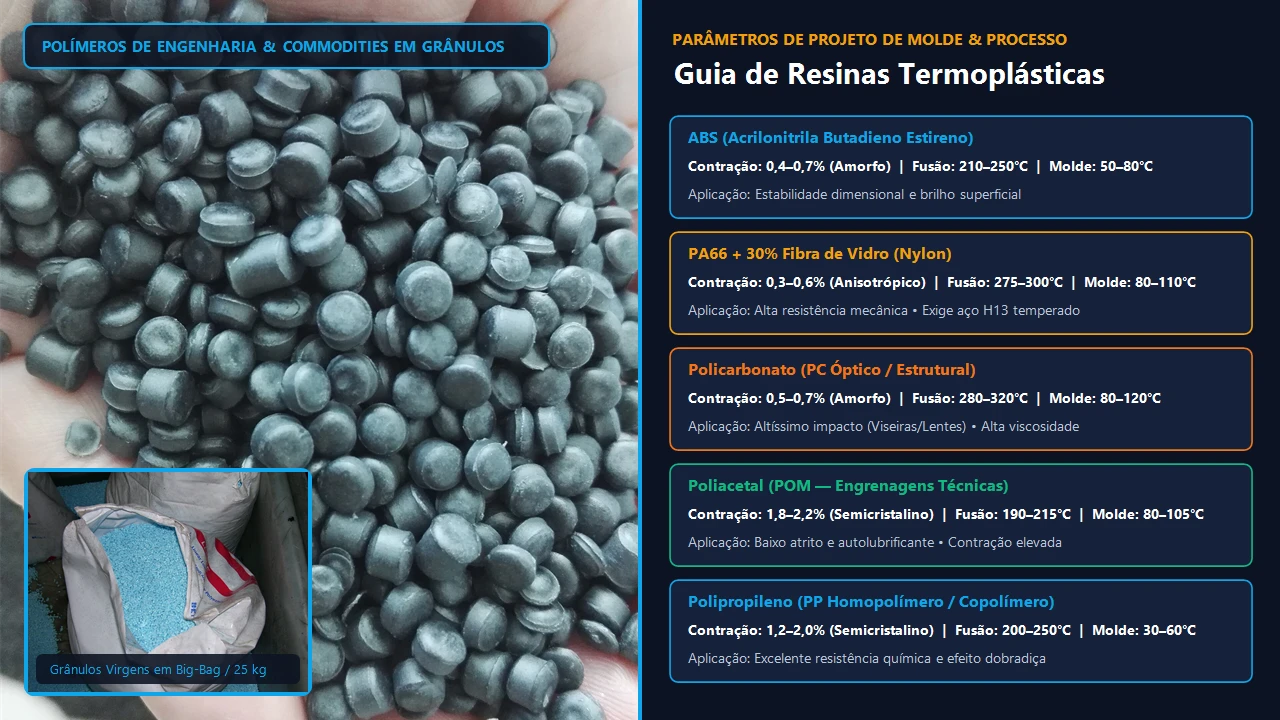
A escolha técnica entre as principais resinas termoplásticas para injeção plástica depende diretamente da solicitação mecânica, térmica e dimensional do componente: polímeros amorfos como ABS e Policarbonato (PC) oferecem baixa contração linear (0,4% a 0,7%) e alta estabilidade geométrica, enquanto polímeros semicristalinos como Polipropileno (PP), Poliamida (PA6/PA66) e Poliacetal (POM) entregam superior resistência química e à fadiga, mas exigem compensação de contração de 1,2% a 2,3% no projeto da cavidade.
Além do fator de contração, cada família polimérica impõe requisitos específicos de viscosidade, pressão de cavidade e tratamento de matéria-prima na injeção plástica industrial. Processar resinas higroscópicas de engenharia sem desumidificação por peneira molecular ou sem controle ativo de temperatura de molde compromete irreversivelmente a resistência ao impacto da peça.
"Trocar um polímero amorfo por um semicristalino após o molde pronto altera todas as cotas funcionais da peça; o plástico é o primeiro componente que define o projeto da matriz."
Polímeros Amorfos vs. Semicristalinos: Impacto no Projeto do Molde
A distinção estrutural entre termoplásticos amorfos (ABS, Policarbonato, PMMA, PS) e semicristalinos (Polipropileno, PEAD, Poliamida PA6/PA66, Poliacetal POM, PBT) governa toda a engenharia dimensional do ferramental. Polímeros amorfos possuem cadeias moleculares desordenadas, apresentando baixa contração isotrópica (0,4% a 0,7%), excelente estabilidade dimensional e transparência óptica, mas menor resistência a solventes químicos e fadiga cíclica.
Por outro lado, os polímeros semicristalinos organizam suas cadeias em estruturas cristalinas densas durante o resfriamento no molde. Isso resulta em elevada resistência química, baixo coeficiente de atrito e alta resistência térmica, porém exige compensação rigorosa para taxas de contração mais altas (1,2% a 2,5%) e controle térmico estrito da cavidade para evitar pós-contração e empenamento.
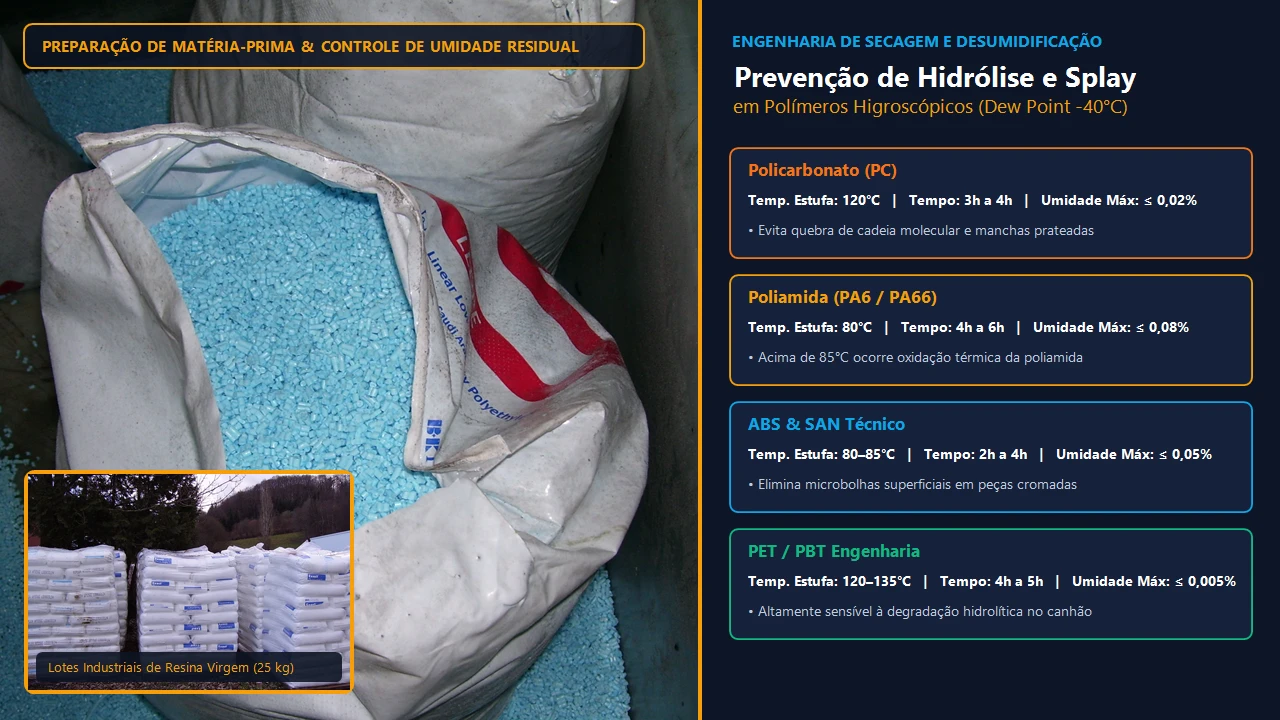
- Higroscopia e Desumidificação Molecular: Resinas higroscópicas como PA66, PC, ABS e PBT absorvem umidade para dentro do grânulo; injetá-las sem secagem prévia em funil desumidificador com ponto de orvalho de -40 °C provoca degradação hidrolítica, perda de impacto e manchas prateadas.
- Temperatura de Molde Termorregulada: Polímeros de engenharia (PC, PA66, POM) exigem aquecimento ativo das placas do molde entre 80 °C e 110 °C via termorreguladores para garantir cristalinidade uniforme e alívio de tensões internas.
- Abrasão e Corrosão na Cavidade: Compostos reforçados com 20% a 50% de fibra de vidro exigem cavidades e bicos de câmara quente temperados acima de 50 HRC com revestimento anti-desgaste.
Tabela Técnica de Resinas Termoplásticas: Contração, Secagem e Aplicação
Utilize os parâmetros canônicos abaixo para especificar a matéria-prima ideal e validar a compensação de contração no projeto do molde.
| Resina Termoplástica | Taxa de Contração Linear (%) | Secagem Prévia e Temp. Molde | Aplicação Industrial Principal |
|---|---|---|---|
| Polipropileno (PP Homopolímero/Copo) | 1,2% a 2,2% (Semicristalino) | Não higroscópico | Molde: 20 °C–50 °C | Embalagens, tampas com dobradiça viva (living hinge), autopeças |
| ABS (Acrilonitrila Butadieno Estireno) | 0,4% a 0,7% (Amorfo) | 80 °C por 3h | Molde: 50 °C–70 °C | Gabinetes eletrônicos, painéis automotivos, linha branca, cromação |
| Poliamida 6.6 (PA66 Natural / 30% FV) | 1,3% a 1,8% (Sem FV) | 0,3% a 0,8% (GF30) | 80 °C por 4h | Molde: 70 °C–100 °C | Componentes de cofre de motor, conectores elétricos, buchas de carga |
| Policarbonato (PC) | 0,5% a 0,7% (Amorfo) | 120 °C por 4h | Molde: 80 °C–110 °C | Lentes ópticas, visores de alta resistência ao impacto, dispositivos médicos |
| Poliacetal (POM Homopolímero/Copo) | 1,8% a 2,3% (Semicristalino) | 90 °C por 2h | Molde: 80 °C–105 °C | Engrenagens de precisão, roldanas, válvulas hidráulicas e fechos |
Atenção Crítica à Troca de Resina em Moldes Já Construídos
Um erro frequente na indústria é tentar injetar Polipropileno (contração de 1,8%) em uma cavidade originalmente usinada para ABS (contração de 0,5%) sem modificar o ferramental. Para uma peça de 200 mm de comprimento, essa substituição gera uma redução dimensional de 2,6 mm no produto final, inviabilizando o encaixe em linhas de montagem.
Por isso, a definição definitiva da resina termoplástica e do percentual de carga mineral ou fibra de vidro deve ocorrer obrigatoriamente antes da liberação da usinagem final das cavidades e machos.
Para produzir lotes técnicos em polímeros de engenharia com controle rigoroso de secagem e temperatura, conheça nossos Serviços de Injeção Plástica Terceirizada, simule a tonelagem exigida por cada polímero na Calculadora de Força de Fechamento e veja como corrigir falhas de processamento no guia de Principais Defeitos na Injeção Plástica.
Perguntas Frequentes sobre Resinas Termoplásticas para Injeção Plástica
Por que a Poliamida (Nylon PA6 e PA66) exige condicionamento de umidade após a injeção?
A Poliamida (PA6 e PA66) precisa ser injetada extremamente seca (umidade residual abaixo de 0,15%) para evitar hidrólise no canhão, o que a torna rígida e quebradiça logo após sair do molde. O condicionamento em câmara úmida ou banho térmico permite que a peça absorva de 1,5% a 2,5% de umidade controlada, atingindo sua tenacidade e resistência ao impacto nominais.
Qual a vantagem do Poliacetal (POM) para fabricar engrenagens e peças de atrito?
O Poliacetal (POM), em suas versões homopolímero ou copolímero, apresenta altíssima cristalinidade, baixo coeficiente de atrito dinâmico, autolubrificação natural, excelente memória elástica e baixíssima absorção de umidade (<0,2%). Essas propriedades permitem substituir engrenagens metálicas usinadas por componentes injetados silenciosos e resistentes ao desgaste.
Como a adição de 30% de fibra de vidro (GF30) altera a contração da resina?
A incorporação de 30% de fibra de vidro reduz drasticamente a contração no sentido do fluxo de injeção (caindo de 1,5% para cerca de 0,3% na PA66), mas mantém uma contração maior no sentido transversal ao fluxo (0,8% a 1,1%). Essa anisotropia exige análise reológica Moldflow para evitar empenamento em peças planas.
Quando escolher Policarbonato (PC) em vez de Acrílico (PMMA) para peças transparentes?
O Policarbonato (PC) deve ser escolhido quando o componente transparente exige altíssima resistência mecânica ao impacto (como lentes de proteção balística, capacetes, visores industriais e carcaças de medidores) e resistência térmica até 125°C. Já o PMMA (Acrílico) oferece maior resistência a riscos superficiais e radiação UV a um custo de matéria-prima inferior, porém é mais frágil sob impacto.
Conclusão Estratégica para Engenharia e Suprimentos B2B
A seleção correta da resina termoplástica antes do corte do aço determina o fator de contração da cavidade, o aço ferramenta exigido (P20 vs H13) e os periféricos de transformação (desumidificadores e termorreguladores), prevenindo refugos por hidrólise ou variação dimensional.