Principais Defeitos na Injeção Plástica: Como Eliminar Rebarbas, Chupagem e Empenamento
Diagnosticar a causa raiz dos defeitos na injeção plástica — como rebarbas e chupagem — entre o ajuste de bancada do molde e a curva de recalque da injetora elimina refugos na origem.
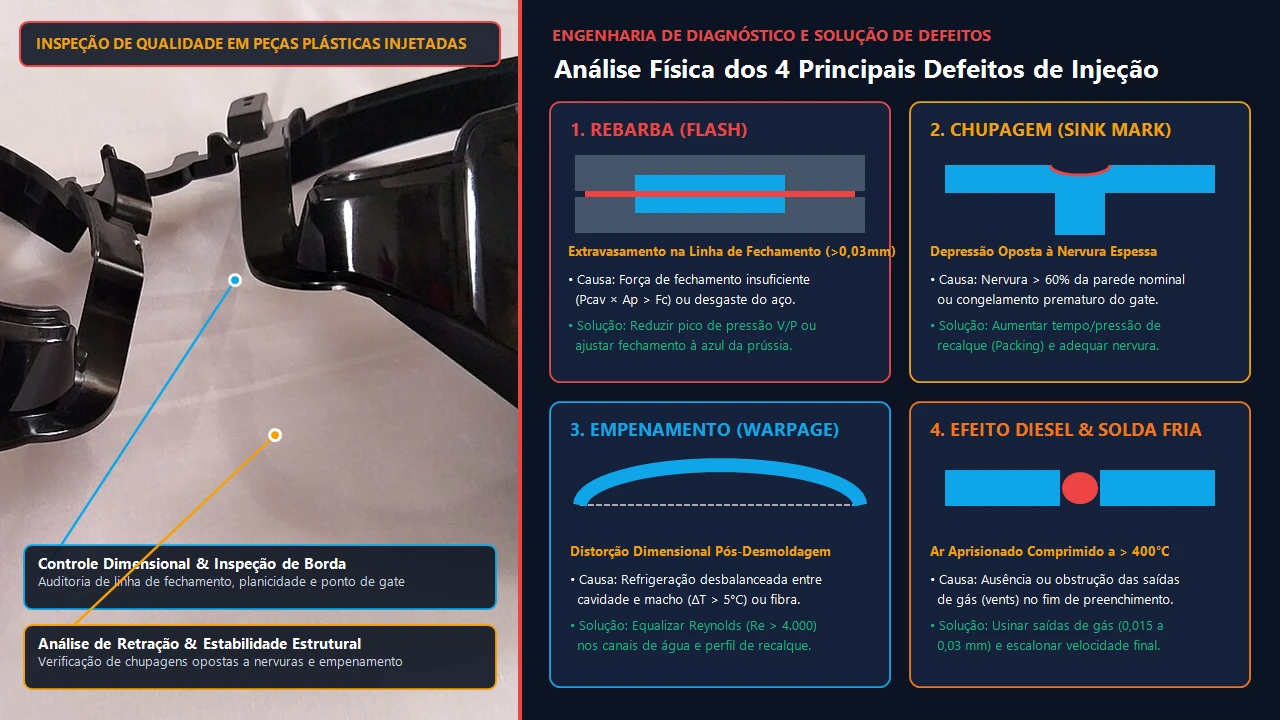
Para corrigir definitivamente os principais defeitos na injeção plástica, como rebarbas e chupagem, além do empenamento e efeito Diesel, a engenharia atua em três frentes simultâneas: rebarbas (flash) são eliminadas restaurando a vedação da linha de fechamento do molde via solda laser (≤ 0,02 mm) e calibrando a força de fechamento; a chupagem (sink marks) é corrigida mantendo a espessura de nervuras entre 50% e 60% da parede nominal e ampliando a janela de recalque; e o empenamento (warpage) é controlado equalizando a troca térmica entre macho e cavidade.
Tentar compensar folgas mecânicas de uma matriz desgastada apenas alterando temperaturas e pressões no painel da injetora estreita a janela de processo e gera lotes instáveis. Na fabricação de moldes de injeção e manutenção de precisão, cada anomalia é rastreada até sua origem física no aço ou no escoamento reológico do polímero.
"Parâmetro de máquina não conserta aço amassado: quando a linha de partição perde o paralelismo centesimal, qualquer pressão capaz de eliminar a chupagem abrirá rebarba."
Mecanismo Físico dos Defeitos Críticos: Da Máquina à Bancada de Ferramentaria
No chão de fábrica, tentar mascarar um desgaste de ferramenta alterando os parâmetros da injetora reduz drasticamente a janela de processo (process window). Quando um operador reduz a pressão de recalque para esconder uma rebarba (flash) causada por linha de fechamento amassada, ele inevitavelmente provoca chupagem (sink marks), vazios internos (voids) e perda das cotas dimensionais da peça.
Para engenharia de qualidade, todo defeito em peça injetada deve ser diagnosticado pela tríade: Geometria e Estado do Molde, Curva Reológica da Máquina Injetora e Preparação da Matéria-Prima.
- Rebarbas (Flash): Excesso de filme plástico na linha de partição ou pinos extratores. Ocorre quando a pressão na cavidade vence a força de fechamento ou quando há folga no ajuste de bancada superior a 0,03 mm para resinas amorfas e 0,015 mm para poliamidas e PP.
- Chupagem (Sink Marks): Depressão superficial localizada no lado oposto a nervuras (ribs) ou torres de fixação (bosses). É causada pelo acúmulo de massa polimérica quando a espessura da nervura ultrapassa 60% da espessura da parede nominal ou quando o ponto de injeção congela antes do fim do recalque.
- Empenamento (Warpage): Distorção tridimensional da peça após a extração devido a tensões residuais de contração diferencial (diferença de temperatura superior a 10 °C entre macho e cavidade ou orientação anisotrópica de fibras).
Matriz de Diagnóstico e Solução de Defeitos na Injeção Plástica
Consulte a tabela técnica de causa-raiz e ação corretiva de engenharia para os seis principais defeitos de moldagem.
| Defeito na Peça Injetada | Causa Raiz Principal | Ação no Processo de Injeção | Correção Definitiva no Molde (Ferramentaria) |
|---|---|---|---|
| Rebarba (Flash) na Partição | Abertura elástica do molde ou desgaste de borda | Elevar força de fechamento e antecipar comutação V/P | Solda laser em aço H13/P20 e ajuste de fechamento (spotting) |
| Chupagem (Sink Marks) | Contração térmica em parede espessa sem recalque | Aumentar tempo/pressão de recalque e manter colchão (3-6 mm) | Reduzir base de nervuras para 50%-60% da parede e ampliar gate |
| Empenamento (Warpage) | Contração diferencial ou resfriamento assimétrico | Equalizar temperaturas de termorreguladores macho/cavidade | Redesenhar circuito de refrigeração e balancear pontos de injeção |
| Queima / Efeito Diesel | Ar comprimido sem saída entra em autoignição (> 400 °C) | Reduzir velocidade de injeção no final do preenchimento | Usinar saídas de gases (venting) de 0,015 mm a 0,025 mm |
| Falha de Preenchimento (Short Shot) | Congelamento prematuro da frente de fluxo | Aumentar velocidade de injeção e temperatura do molde | Aumentar seção dos canais/ataques e desobstruir respiros |
| Manchas Prateadas (Splay) | Umidade na resina ou degradação por cisalhamento | Desumidificar resina no ponto de orvalho correto e reduzir rosca | Suavizar quinas vivas no ataque (gate) para cortar cisalhamento |
A Regra de Ouro DFM de Espessura de Nervuras (Rib-to-Wall Ratio)
Mais de 70% dos casos crônicos de chupagem em peças técnicas nascem no desenho 3D do produto e não na regulagem da injetora. Quando uma nervura estrutural é projetada com a mesma espessura da parede externa (relação 1:1), cria-se uma esfera inscrita de massa fundida 40% maior na interseção, que esfria por último e puxa a superfície visível para dentro.
Na engenharia DFM do Portal Molde Injeção, corrigimos a geometria para que a base da nervura tenha entre 50% e 60% da espessura nominal da parede para resinas amorfas (ABS, PC) e no máximo 50% para polímeros semicristalinos de alta contração (PP, PA66, POM), com raio de concordância na base de 0,25t a 0,40t.
Se sua ferramenta apresenta desgaste de fechamento, rebarbas ou necessidade de alteração de engenharia, conheça nosso serviço de Manutenção e Modificação de Moldes, revise o protocolo completo no guia de Manutenção Preventiva em Moldes de Injeção e confira a tonelagem ideal na Calculadora de Força de Fechamento.
Perguntas Frequentes sobre Defeitos na Injeção Plástica (Rebarbas, Chupagem e Empenamento)
O que é o ponto de comutação V/P e como ele evita rebarbas na injeção?
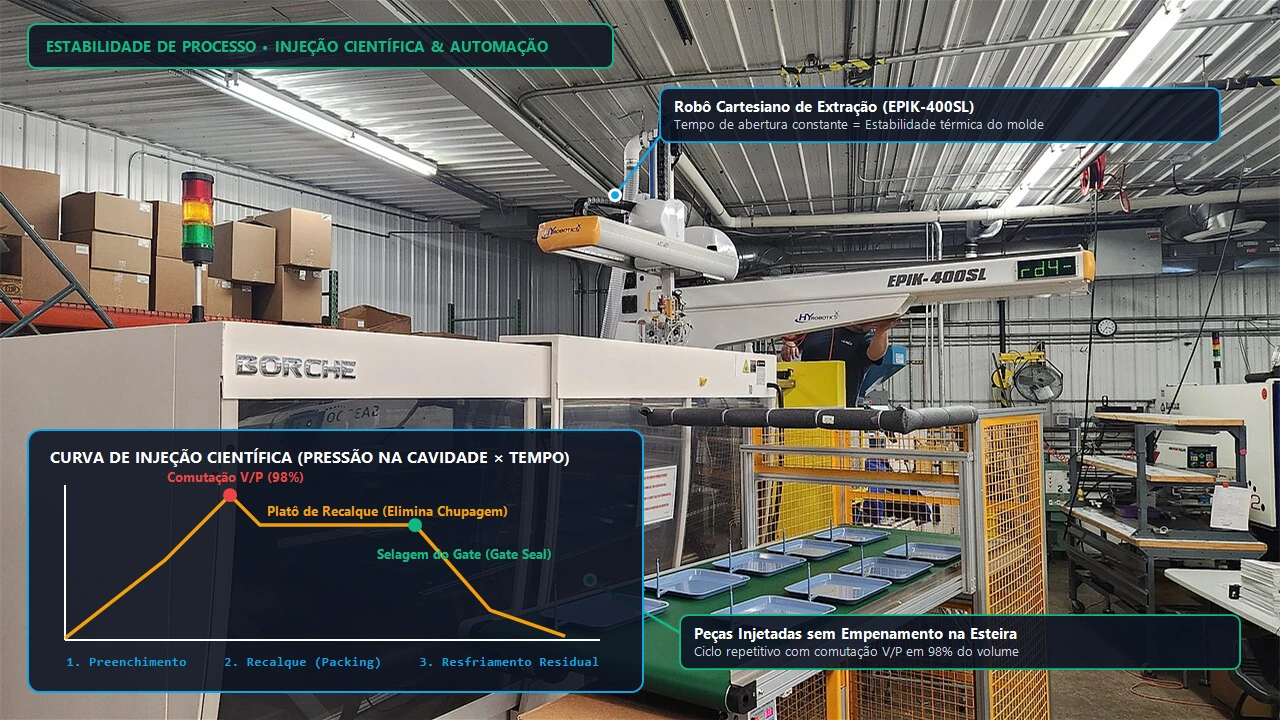
O ponto de comutação Velocidade/Pressão (V/P switchover) é a posição exata do curso da rosca em que a injetora encerra a fase de preenchimento volumétrico rápido (a 95%–98% do volume da cavidade) e passa para a fase de pressão controlada de recalque. Se a comutação ocorrer tarde demais (100% da cavidade cheia), o pico hidráulico gera sobrepressão instantânea e abre rebarba na linha de partição.
Como diferenciar mancha prateada de umidade de mancha por degradação térmica?
As manchas prateadas por umidade (moisture splay) distribuem-se por toda a superfície da peça e vêm acompanhadas de pequenas bolhas ou crepitação no expurgo do bico devido ao vapor d'água. Já as manchas por degradação ou cisalhamento concentram-se especificamente ao redor do ponto de injeção (gate) ou em quinas vivas onde a velocidade de fluxo excede o limite do polímero.
Qual a profundidade correta das saídas de gases (venting) para evitar efeito Diesel?
A profundidade dos canais de saída de gases na linha de fechamento varia conforme a viscosidade da resina para permitir a exaustão do ar sem passagem de plástico: de 0,010 mm a 0,018 mm para resinas de alta fluidez como Poliamida (PA6/PA66), PE e PP, e de 0,020 mm a 0,035 mm para polímeros amorfos mais viscosos como Policarbonato (PC) e ABS.
Por que peças grandes e planas empenam mesmo com pressão de recalque alta?
Em peças planas de grande área, o empenamento ocorre principalmente por diferença de taxa de resfriamento entre o lado fixo (cavidade) e o lado móvel (macho) ou por contração diferencial entre a região próxima ao ponto de injeção e o fim de fluxo. Equalizar o número de Reynolds nos circuitos de água e utilizar múltiplos pontos de injeção balanceados resolve a distorção.
Conclusão Estratégica para Engenharia e Suprimentos B2B
Eliminar defeitos crônicos na injeção plástica exige atuar na causa raiz mecânica e reológica: manter o ajuste da linha de fechamento abaixo de 0,02 mm, respeitar a relação de espessura de nervura de 50% a 60% e garantir saídas de gases desobstruídas restaura a produtividade e zera o índice de refugo.