Quanto Custa Fabricar um Molde de Injeção Plástica: Guia de Orçamentação e Engenharia B2B
Compreender quanto custa fabricar um molde de injeção plástica a partir da classe SPI, número de cavidades e especificação metalúrgica garante cotações precisas e rápido payback.
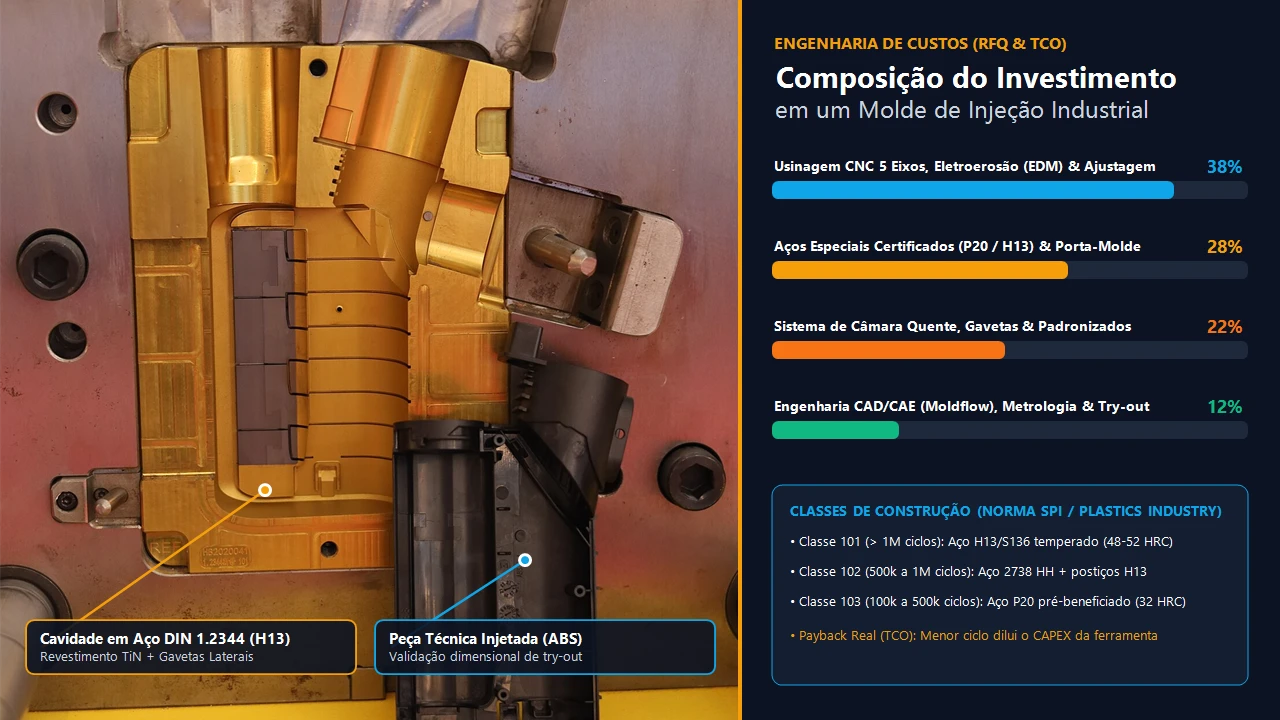
Para responder com exatidão quanto custa fabricar um molde de injeção plástica no mercado industrial brasileiro, o investimento varia de R$ 25.000 a R$ 55.000 para matrizes simples de 1 a 2 cavidades em aço P20 com canal frio, de R$ 60.000 a R$ 180.000 para moldes técnicos de médio porte com gavetas mecânicas em aço 1.2738 ou H13, e de R$ 190.000 a mais de R$ 500.000 para ferramentas multicavidades de alta produção (SPI Classe 101) com sistema de câmara quente valvulada.
Essa variação orçamentária é governada diretamente pela complexidade geométrica do produto 3D, presença de contra-saídas (gavetas e lifters), classe de aço ferramenta especificada e grau de acabamento superficial exigido. Na fabricação de moldes de injeção orientada por engenharia de valor, o orçamento do ferramental é cruzado com a demanda anual para atingir o menor custo global por peça injetada.
"Não existe molde caro ou barato em absoluto: existe o molde dimensionado corretamente para diluir sua amortização no lote anual com o menor tempo de ciclo possível."
A Estrutura de Formação de Preço (Cost Breakdown) na Ferramentaria
O orçamento aberto (open-book) de uma matriz de injeção plástica divide-se em cinco centros de custo principais: Matéria-Prima Metalúrgica (20% a 28%), Horas de Usinagem CNC 3/5 Eixos e Eletroerosão EDM (35% a 45%), Sistema de Câmara Quente e Componentes Normalizados (15% a 25%), Engenharia/Simulação CAE (5% a 8%) e Bancada de Ajuste, Polimento e Try-out (8% a 12%).
Peças plásticas com contra-saídas (undercuts) que exigem gavetas mecânicas acionadas por pinos inclinados, núcleos hidráulicos ou pinos extratores inclinados (lifters) elevam o número de componentes móveis e horas de retífica plana/cilíndrica, adicionando entre 20% e 35% ao valor base da ferramenta.
- Número de Cavidades vs. Lote Anual: Dobrar o número de cavidades (ex: de 2 para 4 cavidades) aumenta o custo do molde em apenas 35% a 45%, mas reduz o custo de injeção da peça pela metade.
- Classe do Aço e Tratamento Térmico: Migrar do aço P20 pré-beneficiado para o aço H13 ou S136 temperado a vácuo acrescenta a etapa de têmpera e usinagem em aço duro (hard milling), elevando o investimento em 18% a 25% para triplicar a vida útil.
- Acabamento Superficial e Texturização: Polimento óptico espelhado padrão SPI A-1/A-2 ou gravação fotoquímica VDI 3400 exigem horas intensivas de bancada especializada e aço refundido sob eletroescória (ESR).
Tabela de Faixas de Investimento e Lead Time por Porte de Molde
Consulte os referenciais médios praticados na engenharia de ferramentaria B2B nacional conforme a classe construtiva e complexidade geométrica.
| Porte e Complexidade da Matriz | Especificação Construtiva Típica | Faixa Estimada de Investimento | Lead Time até Try-out (T1) |
|---|---|---|---|
| Molde Simples / Lote Piloto (SPI 103/104) | 1 a 2 cavidades, canal frio, sem gavetas, Aço P20 | R$ 25.000 a R$ 55.000 | 35 a 50 dias corridos |
| Molde Técnico de Médio Porte (SPI 102/103) | 2 a 4 cavidades, gavetas mecânicas, Aço 1.2738 / H13 | R$ 60.000 a R$ 140.000 | 55 a 75 dias corridos |
| Molde Multicavidades com Câmara Quente | 8 a 16 cavidades, bico valvulado/térmico, Aço H13 (50 HRC) | R$ 150.000 a R$ 280.000 | 75 a 95 dias corridos |
| Matriz de Alta Produção / Grande Porte (SPI 101) | 16 a 64 cavidades ou peça automotiva, Aço H13/S136 ESR | R$ 290.000 a +R$ 550.000 | 90 a 120 dias corridos |
Custo Total de Propriedade (TCO): O Perigo do Orçamento Subprecificado
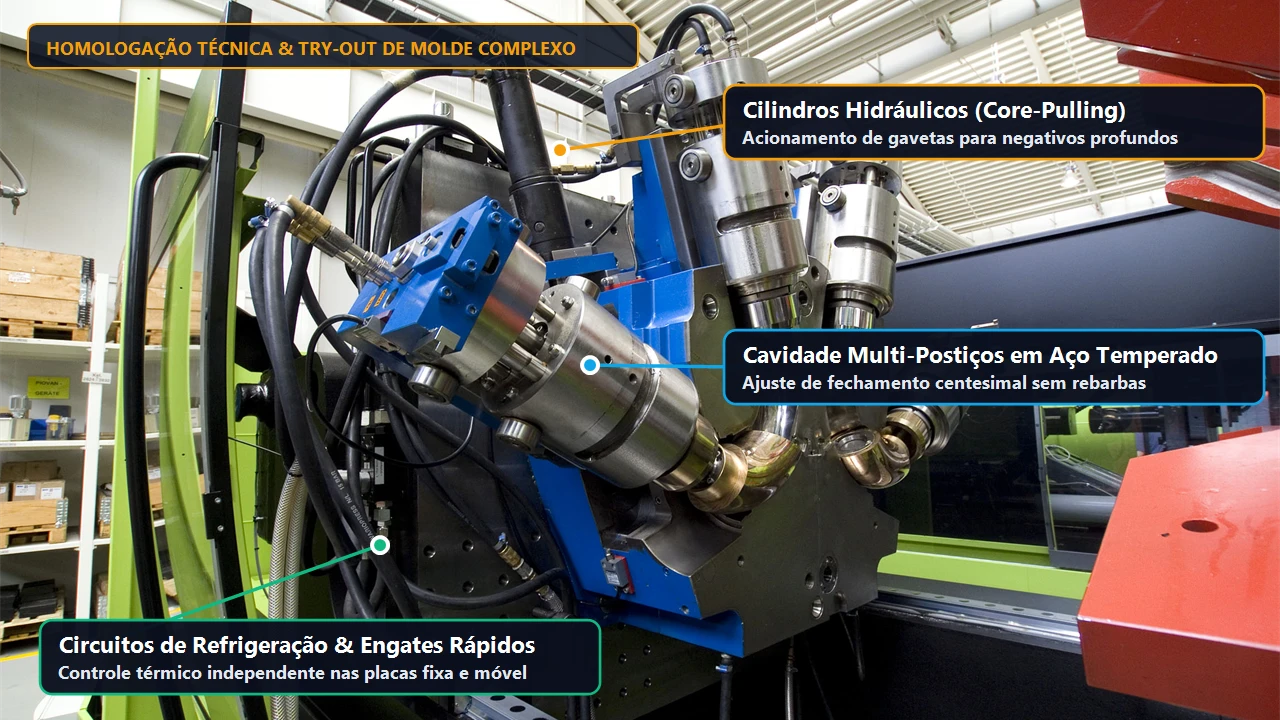
Avaliar propostas de ferramentaria olhando apenas a última linha da planilha oculta riscos severos de Custo Total de Propriedade (TCO). Ferramentarias que ofertam preços 30% abaixo da média de mercado frequentemente economizam omitindo o alívio de tensões, substituindo componentes padronizados (Hasco/DME) por pinos sem tratamento ou subdimensionando os circuitos de refrigeração.
Uma diferença de apenas 3 segundos a mais no tempo de ciclo devido a uma refrigeração mal projetada em um lote anual de 500.000 peças gera mais de 416 horas extras de máquina injetora por ano, anulando completamente qualquer desconto obtido na compra do molde.
Calcule agora mesmo a estimativa de investimento do seu projeto na Calculadora de Custo de Peça Injetada e Amortização de Molde, conheça nossa divisão de Fabricação de Moldes de Injeção e compare as ligas metálicas no guia Diferença entre Aço P20, 2738, H13 e Inox 420.
Perguntas Frequentes sobre Quanto Custa Fabricar um Molde de Injeção
Quais informações técnicas preciso enviar para receber um orçamento exato de molde?
Para elaborar uma cotação técnica precisa em até 48 horas, a engenharia de orçamentos necessita do arquivo 3D da peça (em formato STEP, IGES ou Parasolid), da resina termoplástica especificada, da estimativa de consumo mensal ou anual, do acabamento superficial desejado (polido ou texturizado) e dos requisitos críticos de tolerância dimensional.
Como a revisão de DFM (Design for Manufacturing) reduz o preço do molde?
A análise DFM identifica recursos no desenho da peça que encarecem desnecessariamente a ferramentaria, como contra-saídas evitáveis, cantos vivos internos que exigem eletroerosão demorada e variações bruscas de espessura. Ajustar esses detalhes no CAD 3D pode eliminar gavetas complexas e reduzir o custo do molde entre 15% e 30%.
Qual a diferença de preço entre um molde protótipo e um molde definitivo de produção?
Um molde protótipo ou de lote piloto (SPI Classe 104), construído com postiços intercambiáveis em aço P20 ou alumínio aeronáutico 7075 e extração simplificada, custa de 40% a 60% menos que uma matriz definitiva SPI Classe 101/102 em aço H13 temperado, sendo ideal para validar o produto no mercado antes da escala industrial.
Como funciona a amortização do custo do molde no preço unitário da peça plástica?
Para calcular a amortização linear, divide-se o investimento total do molde pelo volume contratado de peças no ciclo do projeto. Por exemplo, um molde de R$ 100.000 amortizado em uma tiragem de 250.000 peças representa R$ 0,40 por unidade; se a demanda subir para 1.000.000 de peças, o impacto cai para apenas R$ 0,10 por peça.
Conclusão Estratégica para Engenharia e Suprimentos B2B
O custo de um molde de injeção não deve ser avaliado de forma isolada, mas diluído pelo volume total de peças produzidas: projetar a matriz com o número exato de cavidades e refrigeração otimizada reduz o custo unitário da peça injetada em até 45%.