Manutenção Preventiva e Corretiva em Moldes de Injeção: Protocolo de Bancada e Vida Útil
Implementar um cronograma rigoroso de manutenção preventiva em moldes de injeção a cada 25.000 a 50.000 ciclos evita paradas emergenciais de linha e preserva a precisão centesimal da matriz.
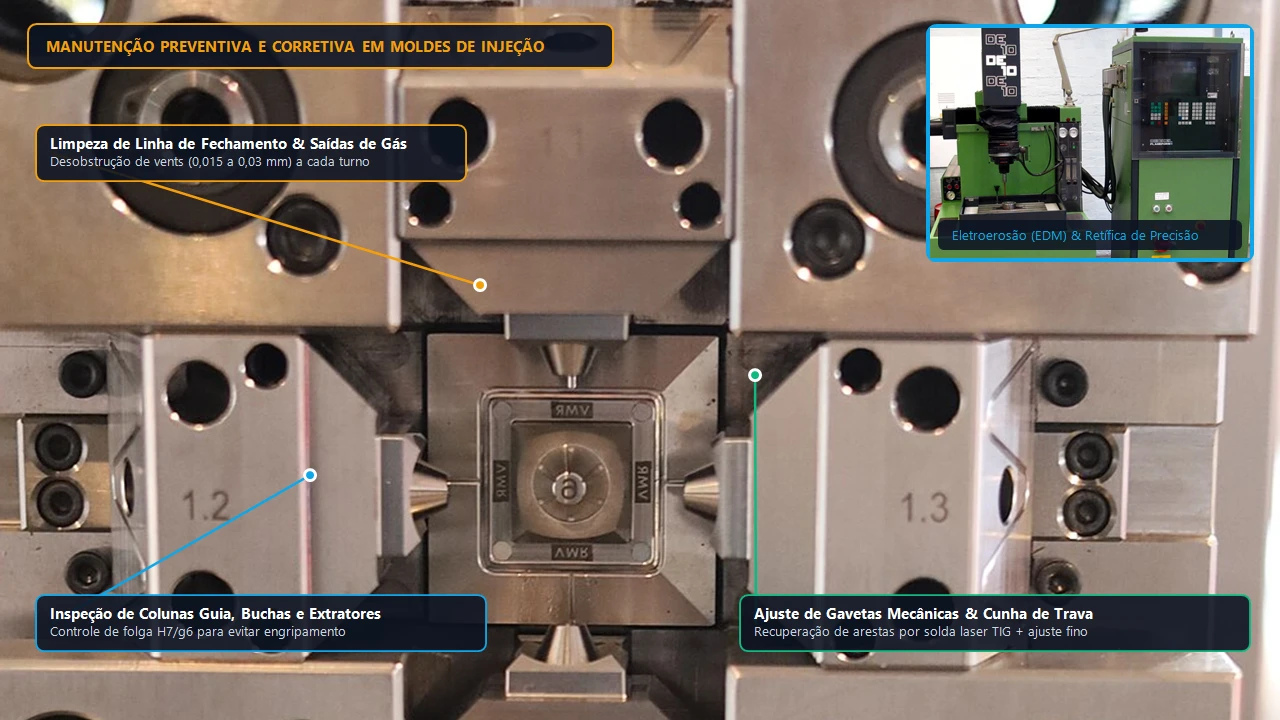
O protocolo industrial de manutenção preventiva em moldes de injeção deve ser executado sistematicamente a cada 25.000 a 50.000 ciclos (ou ao término de cada lote produtivo), abrangendo desmontagem completa em bancada, limpeza por ultrassom das saídas de gases, desincrustação química dos canais de refrigeração, substituição de anéis O-ring em Viton e lubrificação de gavetas e pinos extratores, reduzindo em até 82% as paradas não programadas.
Já a manutenção corretiva de alta precisão atua na recuperação estrutural de ferramentas avariadas por meio de solda micro-laser em aço H13/P20/S136, retífica de ajuste de fechamento (spotting) e confecção de novos postiços. Na fabricação de moldes de injeção e gestão de ativos B2B, tratar a matriz com engenharia preventiva protege o cronograma de entregas da fábrica e evita a perda prematura do ferramental.
"Uma camada de apenas 0,5 mm de calcário nos canais de refrigeração equivale ao isolamento térmico de 15 mm de aço, elevando silenciosamente o tempo de ciclo em mais de 20%."
A Estrutura de Manutenção Baseada em Ciclos (Níveis I, II e III)
Matrizes de injeção operam submetidas a carregamentos cíclicos de 80 a mais de 500 toneladas de fechamento, pressões internas de cavidade superiores a 600 bar e variações térmicas contínuas. Sem um plano estruturado de manutenção preventiva (TPM), o acúmulo de gases condensados dos polímeros obstrui os respiros, o calcário da água industrial isola termicamente os canais de refrigeração e a perda de lubrificação provoca engripamento (galling) em colunas e gavetas.
As ferramentarias de classe mundial organizam a conservação de matrizes em três níveis escalonados por contador de batidas (shot counter) gravado diretamente no molde.
- Inspeção Nível I (Na Máquina / A cada fim de lote ou 10.000 ciclos): Limpeza química da linha de partição e saídas de gases sem desmontar a matriz, verificação de vazamentos em engates rápidos, lubrificação de guias com graxa sintética de alta temperatura (PTFE) e aplicação de protetivo anticorrosivo.
- Preventiva Nível II (Bancada Parcial / A cada 25.000 a 50.000 ciclos): Abertura completa das metades fixa e móvel em bancada, desmontagem do conjunto extrator e gavetas, limpeza por ultrassom de postiços, desincrustação ácida controlada (descaling) dos circuitos de refrigeração e troca de todos os anéis O-ring em Viton.
- Revisão Geral Nível III (Overhaul Metrológico / A cada 100.000 a 250.000 ciclos): Desmontagem 100% da ferramenta, inspeção dimensional CMM de desgastes em cavidades, substituição preventiva de pinos extratores, buchas guia e molas ISO, teste de isolamento megger em resistências de câmara quente e ajuste de fechamento com azul da Prússia (spotting).
Tabela Comparativa: Manutenção Preventiva Programada vs. Corretiva de Emergência
Compare os indicadores financeiros e operacionais entre operar com cronograma preventivo por ciclos versus aguardar a quebra da ferramenta em máquina.
| Indicador de Desempenho Industrial | Manutenção Preventiva (Por Ciclos) | Manutenção Corretiva (Após Falha) |
|---|---|---|
| Custo Médio por Intervenção | Baixo e previsível (limpeza, vedação e ajustes finos) | 4x a 7x mais caro (usinagem de novos postiços e solda) |
| Tempo de Parada de Máquina (Downtime) | 8 a 24 horas programadas fora do pico produtivo | 5 a 20 dias corridos com linha de produção interrompida |
| Eficiência Térmica de Refrigeração | 100% preservada (canais livres de incrustação e ferrugem) | Aumento de 15% a 30% no tempo de ciclo por isolamento térmico |
| Vida Útil Total da Matriz (SPI) | Atinge ou supera 100% da classe construtiva (ex: +1M ciclos) | Redução prematura em até 45% por fadiga e retrabalhos |
Solda Micro-Laser e Ajuste de Fechamento (Spotting) na Corretiva
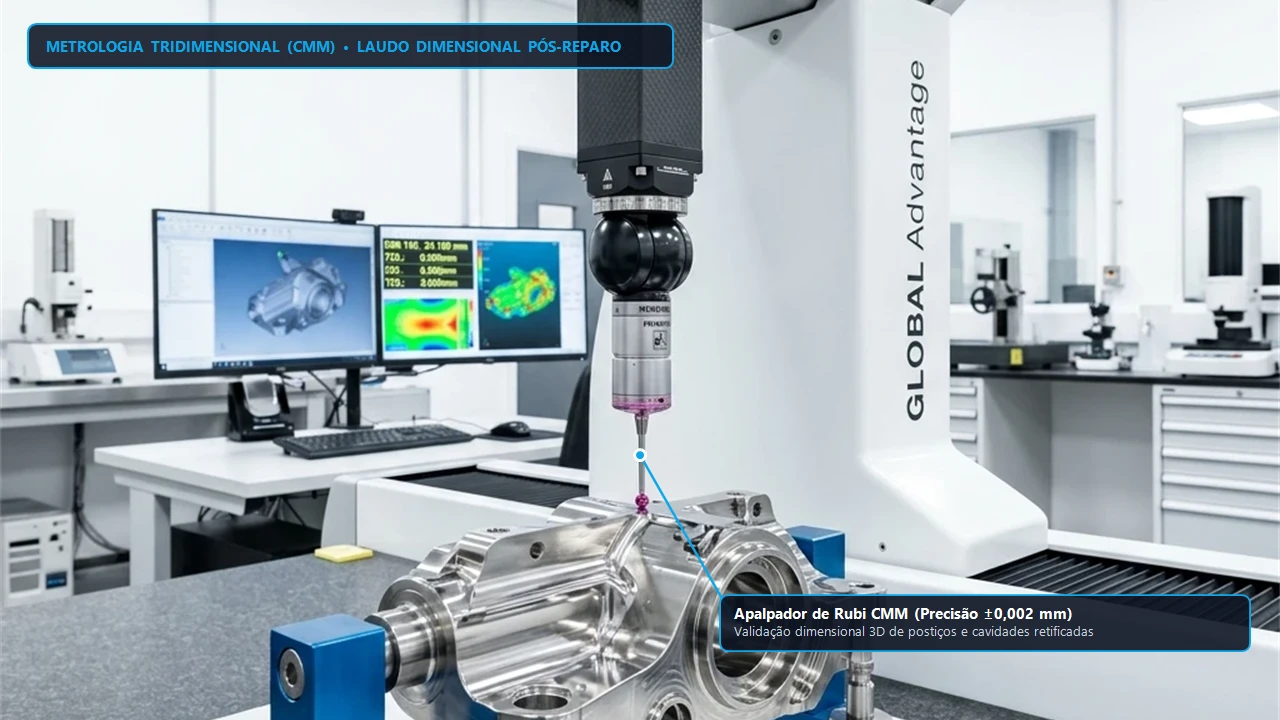
Quando uma matriz sofre amassamento na linha de fechamento ou lascamento de borda, a solda TIG convencional sem pré-aquecimento controlado cria uma extensa Zona Termicamente Afetada (ZTA), causando descarbonetação, queda de dureza e fissuras ao redor do cordão. Na ferramentaria de alta precisão, utilizamos solda micro-laser com adição de fio de mesma liga (H13, P20 ou Inox 420) de 0,2 mm a 0,4 mm.
O feixe laser funde pontualmente a aresta danificada mantendo a dureza original de 48 a 52 HRC sem distorcer a cavidade adjacente. Em seguida, o ferramenteiro executa a eletroerosão de penetração ou fresamento HSM, finalizando com o ajuste de bancada em prensa de spotting até obter mais de 90% de contato uniforme na fita de marcação.
Para agendar uma revisão preventiva, recuperação por solda laser ou modificação de engenharia na sua matriz atual, acesse nossa página de Manutenção e Modificação de Moldes, diagnostique anomalias de processo no guia de Principais Defeitos na Injeção Plástica e conheça nossos Serviços de Injeção Plástica com Manutenção Inclusa.
Perguntas Frequentes sobre Manutenção Preventiva e Corretiva em Moldes
Por que a solda micro-laser é superior à solda TIG no reparo de cavidades de moldes?
A solda micro-laser concentra um feixe de energia altamente focalizado (0,2 mm a 0,6 mm) por milissegundos, fundindo o fio de adição sem aquecer o bloco de aço ao redor. Isso elimina a Zona Termicamente Afetada (ZTA), impede o empenamento de postiços esbeltos, evita trincas por choque térmico em aços temperados a 52 HRC e preserva o polimento adjacente.
Como saber o momento exato de retirar o molde da injetora para manutenção preventiva?
Além do controle rígido pelo contador mecânico ou digital de ciclos fixado na lateral do molde (tipicamente a cada 25.000 ou 50.000 disparos), a engenharia monitora três sinais precoces: início de marcas de arraste nos pinos extratores, escurecimento nos últimos pontos de preenchimento por entupimento de saídas de gases e aumento de 5% no tempo de resfriamento.
O que causa o engripamento (galling) de pinos extratores e gavetas no molde?
O engripamento por adesão metálica (galling) ocorre quando dois componentes de mesma dureza operam sob atrito com folga insuficiente ou lubrificação degradada pela temperatura do molde. Para evitá-lo, utiliza-se diferencial de dureza de pelo menos 4 a 6 HRC entre buchas e colunas, pinos extratores nitretados com revestimento DLC e graxas sintéticas com PTFE.
Como funciona a manutenção de moldes quando terceirizo a injeção plástica?
Quando o cliente aloca seu ferramental em nossa planta de injeção plástica terceirizada, a manutenção preventiva de Nível I e Nível II (limpeza de linha de partição, lubrificação, desincrustação de circuitos de água e conservação anticorrosiva) é executada internamente sem custo adicional, garantindo disponibilidade imediata do molde a cada ordem de produção.
Conclusão Estratégica para Engenharia e Suprimentos B2B
A manutenção preventiva programada por contador de ciclos custa até 75% menos que uma intervenção corretiva de emergência, mantém o tempo de ciclo original pela desincrustação dos canais de água e garante que o molde ultrapasse 1 milhão de batidas sem perda de qualidade.