Simulação Moldflow e Análise Reológica em Moldes de Injeção: Prevenção de Falhas Antes do Aço
A aplicação da simulação Moldflow em moldes de injeção antecipa o comportamento termo-reológico do polímero em ambiente CAE, eliminando retrabalhos de bancada e reduzindo o ciclo produtivo.
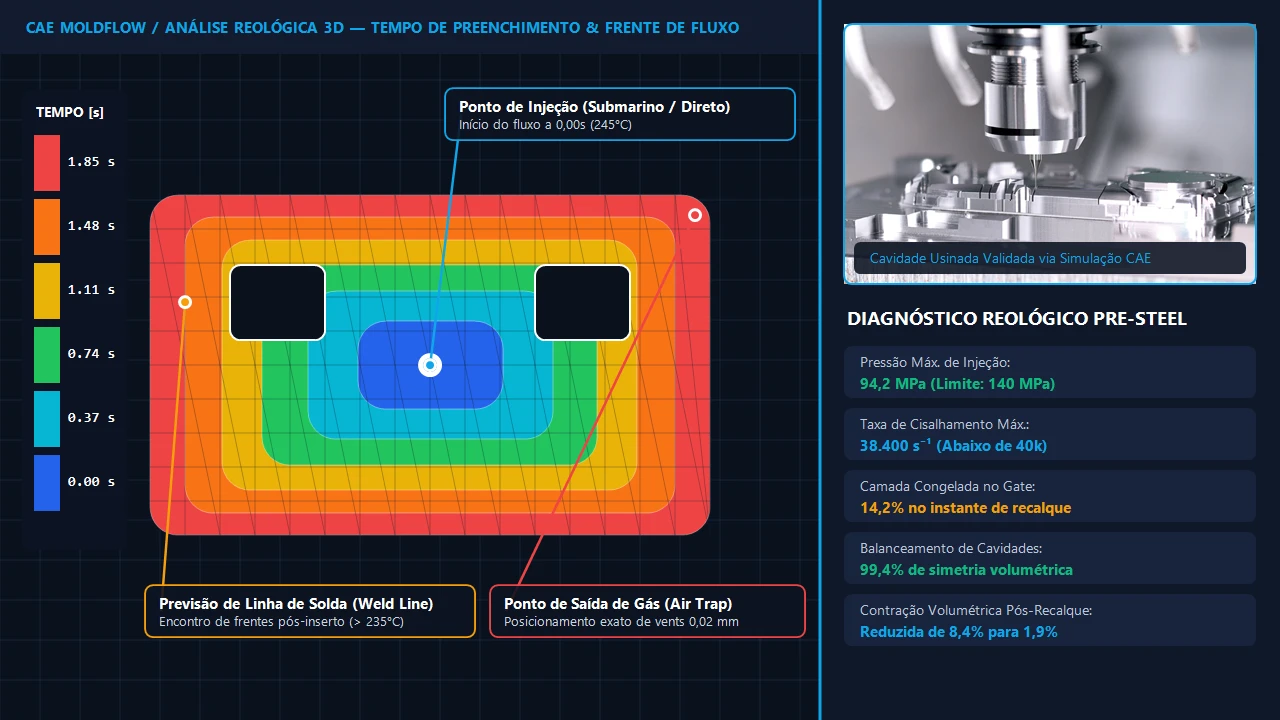
A simulação Moldflow em moldes de injeção (análise reológica CAE) prevê matematicamente o preenchimento, o recalque, a troca térmica e o empenamento do polímero fundido dentro da cavidade virtual antes do corte do aço, reduzindo em até 75% o número de try-outs e cortando entre 15% e 28% o tempo de ciclo de injeção.
Em vez de descobrir linhas de solda frágeis, queima por efeito Diesel ou contração diferencial somente após a ferramenta usinada e temperada, a engenharia executa o ajuste virtual de pontos de injeção (gates) e circuitos de refrigeração. Na fabricação de moldes de injeção de alto desempenho, o laudo reológico garante aprovação dimensional logo no primeiro teste em máquina (T1).
"Corrigir um ponto de injeção ou empenamento na tela do software CAE leva duas horas; corrigir o mesmo defeito em uma cavidade de aço H13 temperado consome três semanas de ferramentaria."
O que a Análise Reológica CAE Valida Antes da Usinagem do Aço
A engenharia assistida por computador (CAE) voltada à reologia de polímeros modela matematicamente o escoamento não-newtoniano da resina fundida sob cisalhamento térmico. Ao simular a geometria 3D da peça antes do corte do bloco de aço P20 ou H13, o engenheiro identifica restrições de preenchimento (short shot), aprisionamento de ar (air traps) e desequilíbrio de fluxo em moldes multicavidades.
O estudo reológico divide-se em quatro módulos críticos: Análise de Preenchimento (Fill), Análise de Recalque (Pack), Eficiência Térmica de Refrigeração (Cool) e Predição de Empenamento (Warp). Cada etapa fornece parâmetros exatos para posicionar os bicos de câmara quente, calibrar a seção dos ataques (gates) e compensar a contração anisotrópica de fibras de vidro.
- Balanceamento de Canais e Pontos de Injeção: Ajusta os diâmetros dos canais e a localização do gate para que todas as extremidades da cavidade sejam preenchidas exatamente no mesmo milissegundo.
- Mapeamento de Linhas de Solda (Weld Lines): Reposiciona o encontro de frentes de fluxo para fora de regiões submetidas a tração mecânica ou exigência estética classe A.
- Otimização de Circuitos de Refrigeração: Equilibra a extração de calor entre macho e cavidade com número de Reynolds turbulento (Re > 4.000), reduzindo o tempo de ciclo em 15% a 28%.
Comparativo Técnico: Projeto Empírico vs. Projeto Validado com Moldflow
A ausência de simulação reológica transfere o risco de engenharia para a bancada de try-out, onde cada retrabalho de solda e eletroerosão consome semanas de cronograma e compromete a integridade metalúrgica da matriz.
| Indicador de Engenharia e Produção | Desenvolvimento Empírico (Sem CAE) | Desenvolvimento com Simulação Moldflow |
|---|---|---|
| Número de Try-outs até Aprovação (T1 a Tn) | 4 a 6 testes em máquina com retrabalhos de bancada | 1 a 2 try-outs (aprovação dimensional já em T1/T2) |
| Controle de Empenamento e Contração | Correção por tentativa e erro após usinagem do aço | Compensação prévia de contração reversa no CAD 3D |
| Tempo Médio de Ciclo de Injeção | Subotimizado por pontos quentes (hot spots) no macho | Redução de 15% a 28% com refrigeração balanceada |
| Localização de Saídas de Gases (Venting) | Abertura manual somente após queima (efeito Diesel) | Usinagem exata nos pontos finais de preenchimento |
Controle de Cisalhamento e Orientação de Fibra de Vidro
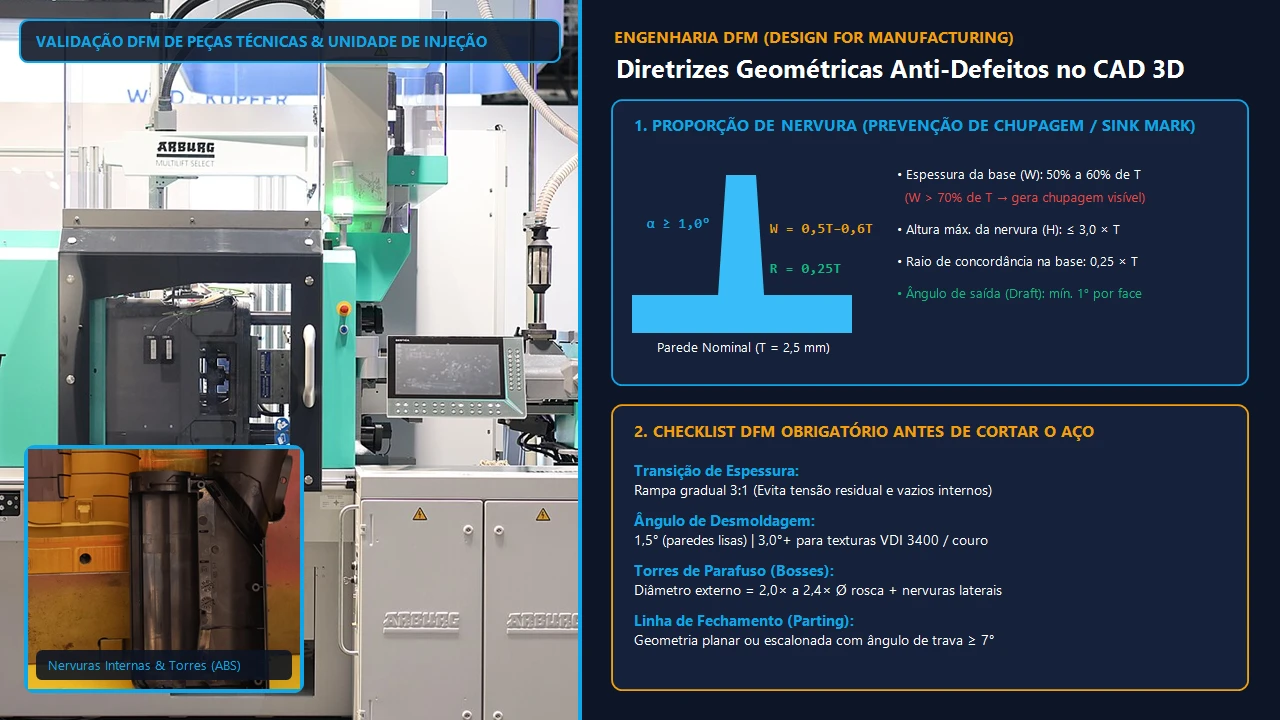
Cada polímero possui um limite máximo de tensão de cisalhamento (shear stress) e taxa de cisalhamento (tipicamente 40.000 s⁻¹ para ABS e PC, até 100.000 s⁻¹ para Polipropileno). Quando o ponto de injeção é subdimensionado, o atrito viscoso degrada as cadeias moleculares, gerando manchas prateadas (splay) e fragilidade estrutural na região do ataque.
Em resinas técnicas carregadas como PA66 + 30% FV ou PBT + 30% FV, a simulação mapeia o tensor de orientação das fibras nos três eixos cartesianos. Como a contração transversal às fibras é até 3 vezes maior que a contração longitudinal, o estudo CAE permite aplicar desvios geométricos compensatórios (anti-warpage) diretamente no modelo matemático da cavidade antes da usinagem CNC.
Integre a validação virtual ao seu próximo ferramental consultando nossa divisão de Engenharia, DFM e Simulação Moldflow, confira como a pressão de preenchimento impacta o Cálculo de Força de Fechamento da Injetora e simule a viabilidade financeira na Calculadora de Custo de Peça Injetada.
Perguntas Frequentes sobre Simulação Moldflow e Análise Reológica
Em quais projetos de moldes a simulação reológica Moldflow é indispensável?
A análise reológica CAE é obrigatória para peças técnicas de engenharia com tolerâncias restritas (±0,05 mm), componentes automotivos ou hospitalares injetados em resinas reforçadas com fibra de vidro (PA66 GF30, PBT GF30), moldes multicavidades de alto volume (16 a 64 cavidades) e geometrias complexas que utilizam sistemas de câmara quente valvulada sequencial.
Como a simulação Moldflow evita o efeito Diesel e queima nas peças plásticas?
O software calcula a evolução tridimensional das frentes de fluxo e identifica com precisão milimétrica os últimos pontos de preenchimento da cavidade, onde o ar atmosférico e os gases voláteis da resina ficam confinados. Com esse mapa térmico, o projetista posiciona canais de saída de gases (venting) calibrados entre 0,015 mm e 0,030 mm antes da usinagem.
Qual a diferença entre linha de solda (weld line) e linha de junção (meld line) na análise CAE?
A linha de solda fria (weld line) ocorre quando duas frentes de fluxo colidem frontalmente com ângulo de encontro inferior a 135°, gerando baixa ancoragem molecular e redução de até 40% na resistência mecânica local. Já a linha de junção (meld line) forma-se quando as frentes se fundem paralelamente com ângulo superior a 135°, apresentando integridade estrutural muito superior.
O estudo Moldflow ajuda a escolher o sistema de câmara quente do molde?
Sim. O relatório reológico determina a perda de carga (pressure drop) no manifold, o diâmetro ideal de cada bico térmico ou valvulado, a taxa de cisalhamento no ataque e o tempo exato de abertura sequencial das agulhas (valve gates) para eliminar marcas de costura em peças de grande porte.
Conclusão Estratégica para Engenharia e Suprimentos B2B
Investir em simulação reológica Moldflow e análise DFM antes do início da usinagem representa menos de 5% do orçamento da matriz, mas elimina até 80% dos retrabalhos de try-out e reduz o tempo de ciclo entre 15% e 28%.