Molde Câmara Quente vs. Canal Frio: Comparativo Técnico de Ciclo, Matéria-Prima e ROI
A decisão estratégica entre molde câmara quente vs canal frio define a velocidade de ciclo, o desperdício de matéria-prima e o retorno sobre o investimento (payback) da ferramenta.
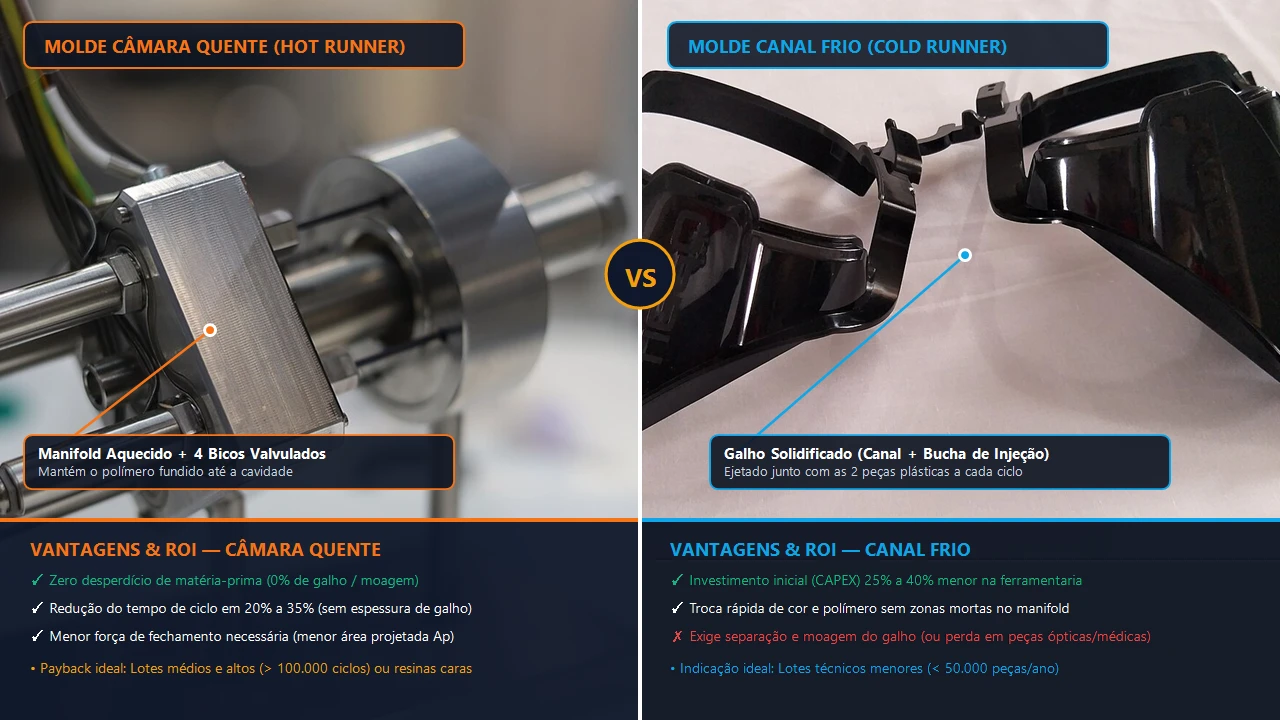
Na comparação entre molde câmara quente vs canal frio, o sistema de câmara quente (hot runner) é a escolha financeiramente superior para tiragens acima de 100.000 ciclos anuais ou peças em resinas de engenharia, pois elimina 100% do desperdício com galho de injeção e reduz o tempo de ciclo entre 18% e 35%, enquanto o canal frio (cold runner) é indicado para lotes menores (até 50.000 peças) onde a redução de 25% a 40% no CAPEX inicial do molde é prioritária.
A escolha incorreta do sistema de alimentação distorce o custo unitário da peça plástica ao longo de toda a vida útil do produto. Na fabricação de moldes de injeção B2B, nossa engenharia modela simultaneamente o custo do ferramental e a curva de amortização por peça injetada para comprovar o ponto de equilíbrio (break-even) antes da aprovação do projeto 3D.
"O canal frio parece mais barato na ordem de compra do molde, mas em tiragens altas você paga por uma câmara quente a cada seis meses em matéria-prima moída e segundos perdidos de máquina."
Arquitetura Termomecânica: Como Funcionam Canal Frio e Câmara Quente
Em um molde de canal frio (cold runner), o polímero fundido percorre a bucha de injeção e os canais de distribuição usinados diretamente nas placas de cavidade, solidificando-se junto com o produto final a cada ciclo. Esse galho sólido precisa ser extraído, separado por robô ou operador e encaminhado para moinhos granuladores, gerando custo de mão de obra, perda energética e potencial contaminação da matéria-prima.
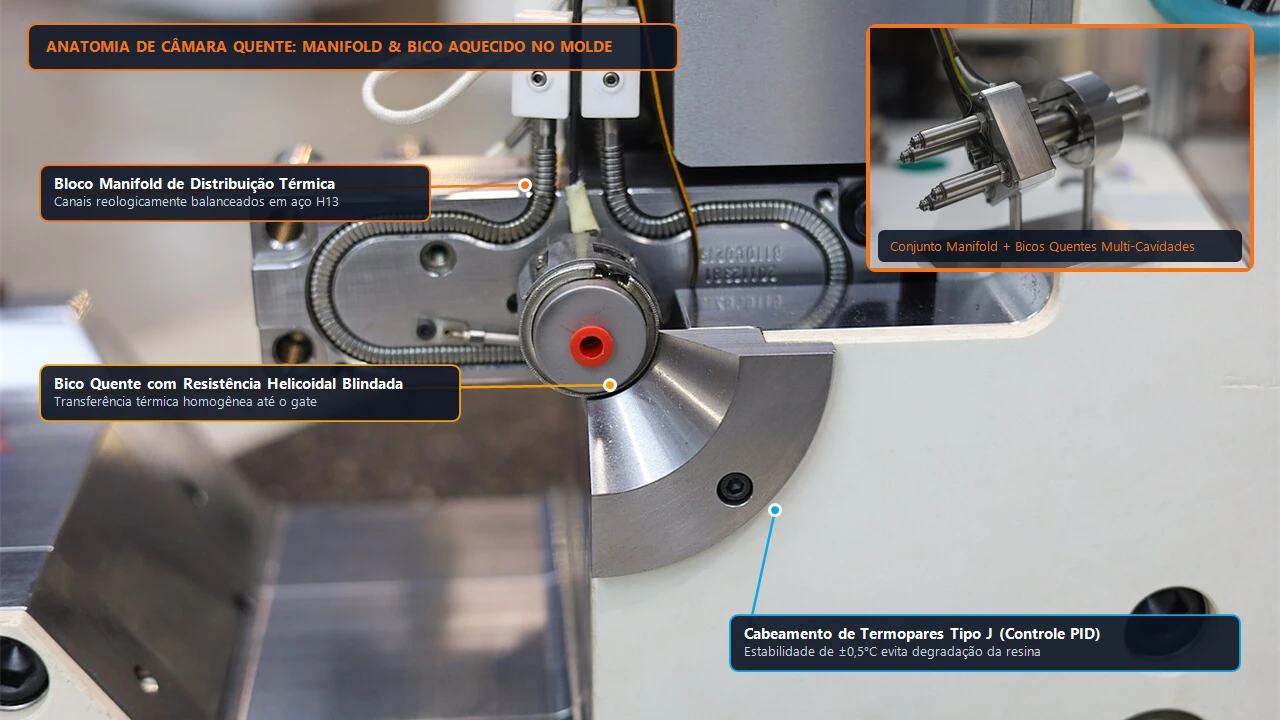
No sistema de câmara quente (hot runner), um bloco coletor aquecido (manifold) e bicos térmicos ou valvulados mantêm a resina em estado fundido sob controle PID de temperatura (±1 °C) até o ponto exato de entrada na cavidade. O plástico solidifica exclusivamente dentro da peça, eliminando 100% do galho de alimentação e reduzindo a perda de carga de injeção.
- Câmara Quente com Bico Aberto (Thermal Gate): Ideal para polipropileno, PEAD e peças onde uma discreta marca de vestígio no ponto de injeção é aceitável, oferecendo menor investimento de aquisição.
- Câmara Quente Valvulada (Valve Gate): Utiliza agulhas acionadas por cilindros pneumáticos, hidráulicos ou servomotores que fecham mecanicamente o ponto de injeção, garantindo acabamento cosmético zero-vestígio e ciclos ultrarrápidos.
- Molde Híbrido (Hot-to-Cold Runner): Combina um manifold principal aquecido que alimenta pequenos sub-canais frios balanceados para grupos de micropeças (4 a 8 cavidades por bico), otimizando o CAPEX da ferramenta.
Tabela Comparativa de Viabilidade: Câmara Quente vs. Canal Frio
Analise o impacto financeiro e operacional de cada tecnologia no orçamento de ferramental (CAPEX) e no custo unitário de transformação (OPEX).
| Parâmetro Técnico e Financeiro | Molde com Câmara Quente (Hot Runner) | Molde com Canal Frio (Cold Runner) |
|---|---|---|
| Desperdício de Matéria-Prima (Galho) | Zero (0% de geração de galho ou moagem) | 12% a 40% do peso total do disparo (shot weight) |
| Tempo de Ciclo Total de Injeção | Redução de 18% a 35% (governado apenas pela peça) | Mais longo (depende da solidificação do galho espesso) |
| Força de Fechamento Exigida na Injetora | Menor (sem área projetada de canais na partição) | 15% a 30% maior devido à área projetada do galho |
| Investimento Inicial no Molde (CAPEX) | 25% a 45% superior (manifold, bicos e controlador) | Menor custo inicial e manutenção simplificada |
Cálculo do Ponto de Equilíbrio (Payback) pela Economia de Resina e Ciclo
Para calcular o payback do sistema de câmara quente, multiplique o peso do galho frio evitado (ex: 18 g por ciclo) pelo custo por quilo do polímero virgem (ex: Policarbonato ou PA66 a R$ 28,00/kg), somando a redução de 4 a 6 segundos no tempo de ciclo multiplicada pela taxa hora-máquina da injetora.
Em componentes médicos, ópticos ou conectores automotivos de segurança onde as normas técnicas proíbem o uso de material remoído (regrind), o galho frio torna-se sucata direta. Nesses casos, o retorno sobre o investimento adicional do sistema de câmara quente ocorre frequentemente antes dos primeiros 60.000 ciclos produzidos.
Para simular na prática em quantos meses o sistema de câmara quente se paga no seu lote produtivo, acesse nossa Calculadora de Custo de Peça Injetada e Amortização, conheça nossa estrutura de Fabricação de Moldes de Injeção e aprofunde a formação de preços no guia Quanto Custa Fabricar um Molde de Injeção Plástica.
Perguntas Frequentes sobre Molde Câmara Quente vs. Canal Frio
Por que o molde com câmara quente reduz o tempo de ciclo da injetora?
No molde de canal frio, o diâmetro do canal principal e da bucha de injeção é frequentemente mais espesso que a parede nominal da peça plástica, obrigando a máquina a aguardar o resfriamento do galho antes de abrir. Na câmara quente, apenas a espessura da peça governa o tempo de resfriamento, cortando de 18% a 35% do ciclo total.
Quando escolher bico valvulado (valve gate) em vez de bico aberto (thermal gate)?
O bico valvulado (valve gate) deve ser especificado quando a peça exige acabamento estético sem vestígio saliente de injeção, quando se processam resinas sensíveis que babam (drooling) ou formam fios (stringing) como Poliamida PA66 e Policarbonato, ou quando o diâmetro do ataque precisa ser amplo para reduzir a tensão de cisalhamento sem comprometer o fechamento.
É possível realizar troca rápida de cor em moldes com sistema de câmara quente?
Sim, desde que o manifold e os bicos sejam projetados com canais reologicamente polidos e sem zonas mortas de estagnação (dead spots). Em projetos com trocas constantes de pigmentação ou masterbatch, utilizam-se bicos valvulados com isolamento térmico em titânio e controle preciso de zonas para expurgar a cor anterior em poucos disparos.
O que é um molde de 3 placas e como ele se compara à câmara quente?
O molde de 3 placas é uma variação de canal frio com ponto de injeção capilar (pin-point gate) que destaca automaticamente o galho da peça durante a abertura das placas. Embora tenha custo de aquisição inferior à câmara quente, o molde de 3 placas gera grande volume de galho para moagem, exige curso de abertura maior da injetora e opera com ciclos mais lentos.
Conclusão Estratégica para Engenharia e Suprimentos B2B
Para volumes superiores a 100.000 peças/ano ou projetos que utilizam resinas nobres sem permissão de moagem, o sistema de câmara quente se paga entre 4 e 9 meses pela eliminação total do galho e redução de até 35% no tempo de ciclo.