Diferença entre Aço P20, DIN 1.2738, AISI H13 e Inox 420 para Moldes de Injeção
Compreender a diferença entre aço P20 e H13 para moldes de injeção — junto às ligas DIN 1.2738 e Inox 420 — garante a especificação metalúrgica correta para atingir de 100 mil a mais de 1 milhão de ciclos.
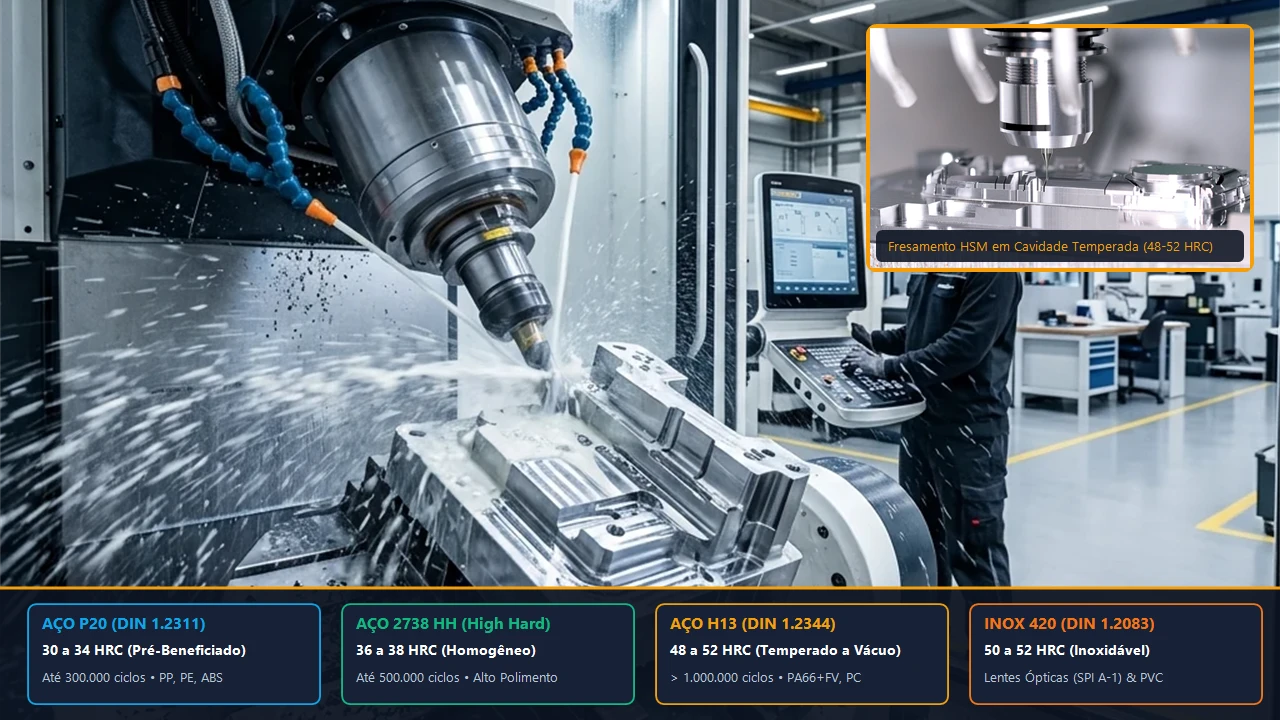
A principal diferença entre aço P20 e H13 para moldes reside no estado metalúrgico, na dureza de trabalho e na longevidade: o AISI P20 (e o DIN 1.2738) é fornecido pré-beneficiado entre 28 e 34 HRC para tiragens de 100.000 a 500.000 ciclos em resinas sem carga, enquanto o AISI H13 (DIN 1.2344) é temperado a vácuo entre 48 e 52 HRC para suportar mais de 1.000.000 de ciclos e resistir à abrasão de polímeros com fibra de vidro.
Já o aço inoxidável martensítico AISI 420 (DIN 1.2083 / S136 ESR), temperado entre 50 e 54 HRC, é especificado quando o projeto exige imunidade contra corrosão química (como PVC ou ambientes hospitalares) e polimento óptico espelhado padrão SPI A-1. Na fabricação de moldes de injeção B2B, exigir certificado de ultrassom e rastreabilidade de usina (Villares, Uddeholm, Böhler) impede trincas prematuras em produção.
"Economizar 15% no orçamento inicial trocando aço H13 temperado por P20 em peças com fibra de vidro condena a matriz à erosão de linha de fechamento antes dos 50 mil ciclos."
Propriedades Metalúrgicas dos Principais Aços para Ferramentaria
A seleção metalúrgica de postiços, cavidades e machos define o custo de usinagem, o tempo de tratamento térmico e a vida útil da matriz sob fadiga termomecânica. A norma internacional SPI (Society of the Plastics Industry) classifica os moldes da Classe 101 (acima de 1 milhão de ciclos) à Classe 104 (protótipos e baixíssimo volume), vinculando diretamente a dureza Rockwell C (HRC) ao regime produtivo.
Enquanto os aços pré-beneficiados (P20 e DIN 1.2738) são usinados diretamente em seu estado de fornecimento (30 a 34 HRC) sem risco de distorção dimensional pós-têmpera, os aços para trabalho a quente (AISI H13 / DIN 1.2344) e inoxidáveis martensíticos (AISI 420 / DIN 1.2083 / S136) exigem desbaste, têmpera a vácuo, duplo ou triplo revenimento e usinagem final (hard milling e eletroerosão).
- AISI P20 (DIN 1.2311) e DIN 1.2738: Aços cromo-molibdênio pré-endurecidos a 28–34 HRC. O 1.2738 adiciona aproximadamente 1% de Níquel, garantindo dureza homogênea do núcleo à superfície em blocos espessos acima de 400 mm.
- AISI H13 (DIN 1.2344): Aço cromo-molibdênio-vanádio para trabalho a quente, temperado a vácuo entre 48 e 52 HRC. Apresenta altíssima tenacidade, resistência a choques térmicos e resistência à abrasão por fibra de vidro ou carga mineral.
- AISI 420 / DIN 1.2083 (S136 ESR): Aço inoxidável com 13% a 14% de Cromo, temperado a 50–54 HRC. Imune à oxidação por água de refrigeração ácida ou gases corrosivos (PVC) e capaz de atingir polimento óptico espelhado SPI A-1.
Tabela Comparativa: Aço P20 vs. DIN 1.2738 vs. AISI H13 vs. Inox 420
Compare os parâmetros técnicos de dureza, condutividade térmica, polibilidade e expectativa de vida útil para especificar corretamente o aço no seu pedido de cotação (RFQ).
| Aço Ferramenta (Norma AISI / DIN) | Dureza de Trabalho | Expectativa de Vida Útil (Ciclos) | Aplicação Industrial Recomendada |
|---|---|---|---|
| AISI P20 (DIN 1.2311) | 28 a 32 HRC (Pré-beneficiado) | 100.000 a 300.000 ciclos (SPI 103) | Moldes de pequeno/médio porte para PP, PE, PS e ABS sem carga |
| DIN 1.2738 (P20 + Níquel) | 30 a 34 HRC (Homogêneo até o núcleo) | 200.000 a 500.000 ciclos (SPI 102/103) | Matrizes de médio e grande porte, peças automotivas e linha branca |
| AISI H13 (DIN 1.2344 ESR) | 48 a 52 HRC (Temperado a Vácuo) | 500.000 a +1.000.000 ciclos (SPI 101/102) | Resinas com fibra de vidro (PA66 GF), alta produção e parede fina |
| Inox AISI 420 (DIN 1.2083 / S136) | 50 a 54 HRC (Temperado Inoxidável) | 500.000 a +1.000.000 ciclos (SPI 101) | Peças ópticas transparentes (PC/PMMA), hospitalares, cosméticos e PVC |
Riscos da Especificação Incorreta: Erosão por Fibra de Vidro e Oxidação
Um erro recorrente em cotações orientadas apenas pelo menor preço inicial é aceitar cavidades em aço P20 para injetar poliamida ou polibutileno tereftalato reforçados com 30% de fibra de vidro. Em menos de 40.000 ciclos, o fluxo abrasivo das fibras sob alta velocidade desgasta o ponto de injeção (gate) e arredonda os cantos vivos da linha de fechamento, gerando rebarbas irreversíveis.
Da mesma forma, utilizar aço H13 ou P20 sem revestimento em ambientes com alta umidade relativa, água industrial não tratada ou polímeros clorados e retardantes de chama (PVC, ABS anti-chama) provoca corrosão alveolar nos canais de refrigeração e manchas de oxidação na superfície espelhada da cavidade.
Para especificar o aço ideal e receber um orçamento detalhado com rastreabilidade metalúrgica, acesse nossa página de Fabricação de Moldes de Injeção (Ferramentaria de Precisão), veja nosso estudo sobre Quanto Custa Fabricar um Molde de Injeção Plástica e simule seu projeto na Calculadora de Custo de Peça e Molde.
Perguntas Frequentes sobre Aços P20, 2738, H13 e Inox 420 para Moldes
Qual a diferença prática entre o aço AISI P20 (1.2311) e o aço DIN 1.2738?
Ambos são aços pré-beneficiados fornecidos na faixa de 28 a 34 HRC, mas o aço DIN 1.2738 possui adição de aproximadamente 1,0% de Níquel em sua composição química. Esse elemento garante temperabilidade uniforme até o centro de blocos com espessura superior a 400 mm, evitando que o fundo da cavidade usinada fique macio e suscetível a afundamento mecânico.
O que significa a sigla ESR no aço H13 ou S136 para moldes de injeção?
ESR significa Electro-Slag Remelting (Refusão sob Eletroescória), um processo siderúrgico secundário que elimina microssegregações, enxofre e inclusões não-metálicas do aço. Na ferramentaria de precisão, os aços H13 ESR e S136 ESR são obrigatórios para cavidades que exigem polimento espelhado óptico (SPI A-1 e A-2) e resistência isotrópica contra trincas térmicas.
Posso aplicar nitretação em cavidades de aço P20 para aumentar a durabilidade?
Sim, a nitretação gasosa ou a plasma cria uma camada superficial de nitretos com dureza equivalente a 60–65 HRC sem alterar as dimensões do núcleo em aço P20 ou 1.2738. Contudo, como a camada nitretada é extremamente fina (0,10 a 0,25 mm), qualquer necessidade futura de solda corretiva ou modificação de engenharia exige cuidados especiais para evitar desplacamento.
Quando devo exigir aço Inox 420 (1.2083 / S136) em vez do aço H13?
O aço inoxidável martensítico AISI 420 / S136 deve ser exigido em três cenários industriais: injeção de polímeros corrosivos que liberam ácido clorídrico (como PVC e compostos com aditivos anti-chama), produção de componentes transparentes ópticos (lentes de Policarbonato e PMMA) e ferramentas que operam em salas limpas hospitalares ou com água de refrigeração agressiva.
Conclusão Estratégica para Engenharia e Suprimentos B2B
Especificar o aço ferramenta pelo custo por ciclo — utilizando P20/2738 para lotes de até 400 mil peças sem carga e H13/S136 temperados para resinas com fibra de vidro ou tiragens milionárias — blinda o ativo industrial contra paradas corretivas e perda dimensional.